

Vår Sky Glacier Blue TPU soltakfilm är ett högpresterande skyddsskikt speciellt framtaget för bilars soltak och panoramatak. Den kombinerar avancer...
See Details
Hem / Nyheter / Branschnyheter / Ytförberedelse förklaras: Metoder, standarder och filmförberedande steg
Ytförberedelse förklaras: Metoder, standarder och filmförberedande steg
Nio av tio vidhäftningsfel på en film eller beläggningslinje avgörs inom tjugo minuter innan produkten ens öppnas. Damm, silikon, handolja och överblivet lim från en gammal film sitter alla mellan underlaget och det nya lagret, och ingen skrapateknik kan kompensera för det som finns under.
Ytförberedelse är den osynliga hälften av installationsarbetet. En panel kan se fläckfri ut under butiksbelysning och ändå misslyckas med ett vattenavbrottstest, eftersom den förorening som spelar roll mäts i nanometer, inte i fingeravtryck. Den här guiden tar upp vad förberedelse egentligen innebär, hur de mekaniska, kemiska och termiska familjerna skiljer sig åt, och varför samma principer gäller oavsett om du blästrar stål för en industriell beläggning eller torkar av en motorhuv innan färgskyddsfilm åker på.
Vad Ytförberedelse egentligen betyder
Ytbehandling är kombinationen av mekaniska, kemiska och fysikaliska behandlingar som appliceras på ett underlag innan färg, beläggning, lim eller skyddsfilm appliceras, så att bindningen bildas vid gränsytan istället för ovanpå ett föroreningsskikt.
Ta bort utrustningens namn och varje förberedelseprocess måste åstadkomma tre saker:
- Ta bort allt som inte hör hemma på underlaget: olja, fett, damm, rost, kvarnskal, mögelsläppmedel, polerrester eller gammalt lim.
- Skapa rätt vidhäftningsförhållande, vilket innebär en förankringsprofil för tunga beläggningar eller en ren, högenergiyta för tryckkänsliga lim och filmer.
- Håll det tillståndet tills produkten appliceras, vilket kommer ner på temperatur, luftfuktighet, luftburen förorening och tid.
Dessa tre mål förklarar varför en term omfattar sandblästring av en lagringstank och avtorkning av en motorhuv med panelförberedelser. Mekanismen är helt annorlunda; målet är identiskt.
Definition: en yta förbereds när den väter ut jämnt, inte bär någon löstagbar förorening och kan hålla fast vid belastning, värme och fukt under systemets livslängd.
Varför förberedelser avgör om jobbet överlever
Vidhäftning är en gränsyteegenskap, vilket innebär att bindningen bara bildas där limmet, beläggningen eller filmen fysiskt kan väta underlaget, så allt som sitter på den ytan blir det svagaste lagret i hela systemet.
Det är mätbart, inte filosofiskt. Silikonlack, handoljor och buffertrester sänker ytenergin hos klarlack för bilar under den nivå vid vilken ett tryckkänsligt lim väter ut helt. Filmen kan fortfarande hålla på installationsdagen; misslyckandet visar sig senare som kantlyft, blåsor efter den första varma eftermiddagen, eller ett plåster som skalar bort med täcklack fäst på den.
38-45 mN/m ytenergi av korrekt rengjord klarlack
Under 30 mN/m-avläsning typisk för en silikonförorenad panel
4 timmar gemensam maximal hålltid för blästrat stål
4B-5B ASTM D3359-bandresultat förväntas från ljudförberedelser
Fältregel: om vattenavbrottstestet visar att vatten drar tillbaka in i pärlorna inom trettio sekunder är panelen inte klar, oavsett hur ren den ser ut under en arbetslampa.
Mekaniska, kemiska och termiska metoder jämförda
Mekanisk, kemisk och termisk beredning är inte konkurrerande alternativ; de är steg, och de flesta arbetsspecifikationer kombinerar minst två av dem i en fast ordning.
| Metod | Hur det fungerar | Typiska applikationer | Huvudsakliga risker |
| Mekanisk | Slipblästring, slipning, slipning och nålskalning skär eller profilerar ytan. | Stålkonstruktioner, svetsfogar, åldrad färg, aluminiumgjutgods. | En för grov profil fångar luft och orsakar hål eller överbryggning. |
| Kemisk | Lösningsmedelsavtorkning, alkalisk avfettning, syraetsning och vidhäftningsfrämjare lyfter eller neutraliserar föroreningar. | Butikspaneler, glas, plast, förbehandlad metall. | Lösningsmedel som blinkar av innan det lyfter oljan flyttar helt enkelt runt rester. |
| Termisk | Flambehandling, plasma och koronaurladdning höjer ytenergin genom att oxidera det översta lagret. | Stötfångare av polypropen, plastlister, andra lågenergisubstrat. | Överbehandling gör ytan spröd och skapar ett svagt gränsskikt. |
Sekvens är viktigare än utrustning. Lösningsmedelsrengöring kommer först för att frigöra olja, nötning följer, och en andra lösningsmedelsservett tar bort det som slipmedlet lossnat. Hoppa över den andra avtorkningen och du har markföroreningar djupare in i profilen. Tryckluft förtjänar samma misstanke: utan olje- och vattenavskiljare tillför avblåsning exakt den förorening du just tog bort.
Lösningsmedel före nötning, lösningsmedel efter nötning. Den första avtorkningen tar bort oljan, den andra tar bort det som slipmedlet lyfte.
Förberedelse för färgskyddsfilm, fönsterfilm och arkitekturfilm
För färgskyddsfilm och fönsterfilm är målet en slät, helt dekontaminerad yta utan nötningsprofil, vilket är motsatsen till vad blästrat stål behöver.
Tvätta, sanera sedan med järnnedfallsborttagare och tjärborttagare, och lera panelen. Bondade partiklar telegraferar genom en klar film och kan inte tryckas ut senare.
Polera eller kompoundera endast om färgen behöver korrigeras, ta sedan bort poleroljorna med panelprep eller en 30-procentig isopropylalkohollösning med en tvåduksmetod.
Blås ut luckor, märken och kanter med filtrerad luft och fäst sedan ytan. Kanter är där lyftet börjar, så de får mest uppmärksamhet.
Applicera inuti arbetsfönstret, vid ungefär 18 till 28 grader Celsius och 40 till 60 procent relativ luftfuktighet, och håll silikondetaljsprayer borta från viken.
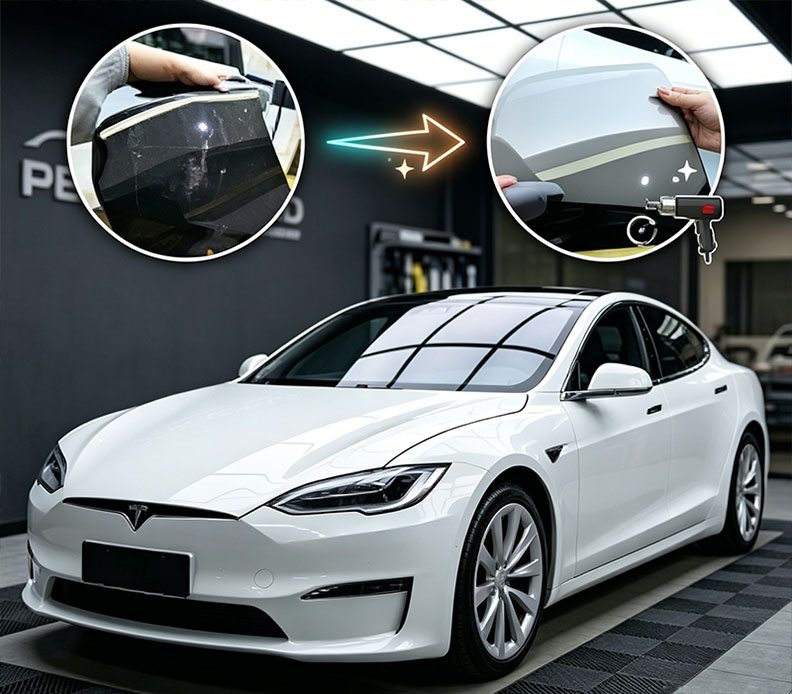 Omedelbar självläkande TPU Clear Paint Protection Film Självläkande klar TPU PPF för skydd av billacker, med omgivningstemperatur virvelåterställning, hydrofobisk fläckbeständighet och anpassningsbar tjocklek för installatörer. Visa produkt →
En självläkande topplack kan radera tvättmärken och lätta virvlar, men den kan inte rädda en panel som torkats av med en smutsig trasa. Det är därför som en dokumenterad förberedelserutin ligger uppströms från alla filmval, och varför butiker som arbetar med avancerad färg tenderar att standardisera på ett tydligt filmsystem snarare än att byta produkter mellan jobb.
Glas är ett annat substrat med sitt eget felläge. Mineralvattenfläckar, tvålrester och ramfogmassa stör alla vidhäftning, så rutan poleras med en ceriumoxidförening för att lyfta avlagringar, rengörs med en filmsäker lösning och torkas torr innan filmen skärs och placeras.
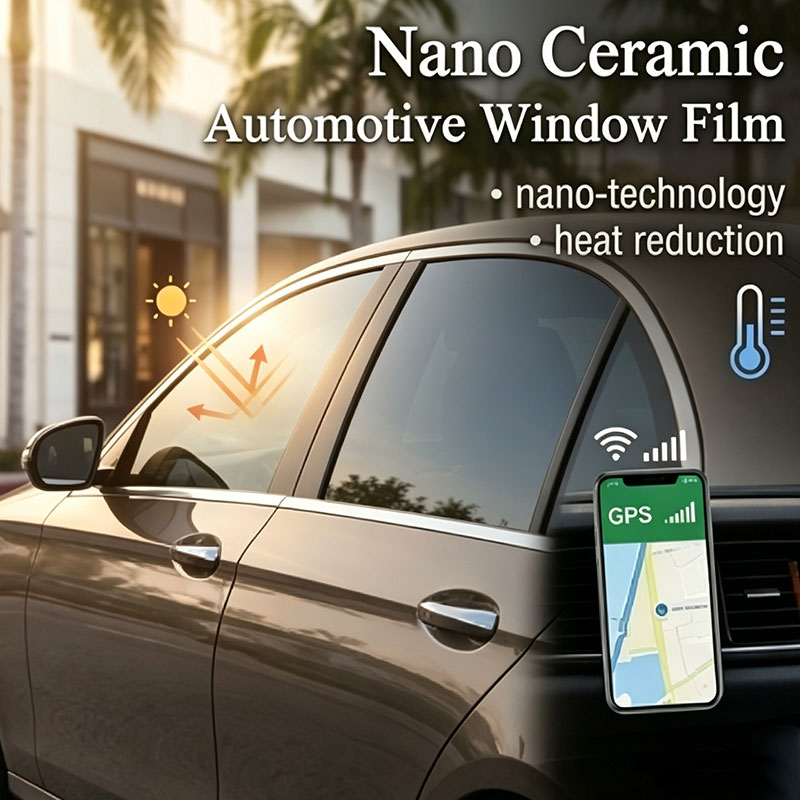 Nanokeramisk fönsterfilm för fordon med signalvänlig klarhet För bilglas som behöver tydlig synlighet och värmeavvisande, erbjuder denna nanokeramiska bilfilm UV-skydd, IR-avstötning och signalvänlig prestanda. Visa produkt →
Arkitektonisk film höjer insatsen eftersom rutorna är stora, vertikala och ofta otillgängliga. Dammkontroll, stegvis rengöring och en strikt no-touch-regel för rengjorda glasmaterial mycket mer än hastighet, eftersom en fläck kan innebära att en hel ruta tas bort.
 Arkitektonisk fönsterfilm för solkontroll och säkerhet För stora vertikala glasrutor där installationsdisciplin är viktig erbjuder denna arkitektoniska film solvärmeavvisning, UV-filtrering och säkerhetsversioner i 2-mil eller 4-mil. Visa produkt →
Kontamineringskontroll slår bort kontaminering. Överdrag, rena handskar och en ny luddfri våtservett kostar en bråkdel av en omgörning.
Standarder, toleranser och verifiering
Verifiering är det som skiljer en repeterbar förberedelseprocess från en hoppfull, eftersom varje steg bör ha ett nummer, ett test eller ett synligt godkänt resultat.
| Standard | Omfattning | Praktisk användning |
| SSPC-SP1 | Rengöring av lösningsmedel | Tar bort olja, fett och smuts före alla andra steg. |
| SSPC-SP10 / NACE nr 2 | Nästan vit blästring | Stål i nedsänkning eller svåra servicemiljöer. |
| ISO 8504 | Beredningsmetoder | Ram för att välja mekaniska, kemiska eller termiska vägar. |
| ASTM D4285 | Olja och vatten i tryckluft | Kontrollerar spräng- och avblåsningsluftens kvalitet. |
| ASTM D4417 | Ytprofil | Bekräftar ankarprofilens djup efter sprängning. |
| ASTM D3359 | Tejpvidhäftning | Verifierar bindningen efter applicering. |
Siffror på ett specifikationsblad hjälper bara om någon kontrollerar dem. Vattenbrottstestet och kontaktvinkelavläsningarna är de snabbaste fältkontrollerna, och båda pekar åt samma håll: ju lägre vinkel, desto bättre väter ytan ut.
Vattenkontaktvinkel som beredskapskontroll
Logga daggpunkt, substrattemperatur, rengöringsprodukter och hålltid. En skriftlig prep-post förvandlar ett argument om en misslyckad panel till ett fem minuters svar.
Butiker som driver beredning som en kontrollerad process, med samma disciplin som de gäller inkommande och pågående kvalitetskontroll , vanligtvis ser skillnaden i garantianspråk snarare än i dag ett utseende.
Där förberedelserna går fel
De flesta förberedelsefel är processfel snarare än produktfel: fel ordningsföljd, en torkduk som redan har tagit upp olja eller en yta som rengjorts ordentligt och sedan kontaminerad igen innan applicering.
Signaler om en förorenad yta
Vatten pärlar och rullar av inom några sekunder, filmkanterna lyfts inom 24 till 48 timmar, blåsor uppstår efter den första värmecykeln, och tejptestning drar bort filmen med föroreningar som syns på limmet.
Signaler om en förberedd yta
Vatten rinner ut och håller en tunn film i minst trettio sekunder, en handsklädd hand glider utan att dra, kanterna stannar nere efter 72 timmar, och tejptestning returnerar 4B till 5B.
Samma misslyckanden upprepas i butiker och substrat. Håll utkik efter dessa fem:
- Torka av med en trasa som redan har laddats med olja, vilket sprider föroreningar istället för att ta bort den.
- Rengör framsidan av en panel men ignorerar kanter, luckor, märken och skugglinjerna där film kommer att stoppas.
- Använder tryckluft utan olje- och vattenavskiljare, lösgör en ren yta i en enda gång.
- Rengör en panel timmar eller dagar före applicering och lämna den sedan öppen för damm, översprutning och luftburet fett.
- Stoppa lösningsmedelsarbetet när trasan ser ren ut, snarare än att vända till ett fräscht ansikte och avsluta med en torr torka.
Om en panel måste rengöras igen efter varje försök, är problemet vanligtvis torkduken, trasan eller flaskan, inte tekniken.
Att förstå hur en film eller beläggning faktiskt binder på molekylär nivå gör sekvensen lättare att komma ihåg; denna uppdelning av grunderna för tunnfilmsbeläggning och avsättning är en användbar referens för team som vill ha resonemanget bakom checklistan.
Vanliga frågor
Vad är ytbehandling i enkla termer?
Det är varje steg som tas för att göra en yta ren, kemiskt mottaglig och strukturellt klar innan en beläggning, lim eller film appliceras. I praktiken innebär det rengöring, avfettning, nötning eller aktivering, återrengöring och verifiering.
Behöver du slipa en panel innan du lägger på färgskyddsfilm?
Nej. Nötning finns för att ge beläggningar en mekanisk förankringsprofil. Filmen binder genom ett tryckkänsligt lim, så målet är en slät, helt dekontaminerad yta; slipning lämnar repor och en profil som fångar luft.
Hur vet man att en yta är tillräckligt ren?
Använd ett vattenavbrottstest: destillerat vatten ska rinna ut och hålla en kontinuerlig film i minst trettio sekunder. Tejpa tester till ASTM D3359 och kontaktvinkelavläsningar bekräftar resultatet med siffror. Om vatten pärlor omedelbart, rengör igen.
Hur länge kan en förberedd yta sitta innan applicering?
Som en arbetsregel, applicera film inom en timme i ett kontrollerat fack och belägg blästrat stål inom cirka fyra timmar under normala förhållanden. Fukt, damm och luftburen olja förkortar båda fönstren snabbt, så förberedelser bör vara det sista steget innan produkten öppnas.
Den kortaste användbara prep-checklistan: avfetta, slipa om systemet behöver det, rengöra igen, verifiera och applicera sedan utan dröjsmål.
Relaterade produkter
-
-
Upplev den hisnande luminescensen hos Aurora Green Chromis TPU Color PPF - en spektakulär film inspirerad av norrskenets eteriska dans. Denna extra...
See Details -
Porsche Grey är en raffinerad och prestandainspirerad färgbyte PPF som fångar den ikoniska sofistikeringen hos en racingpalett. Denna coola, mellan...
See Details -
Crystal Ceramic Blue är en fantastisk färgförändring PPF som kanaliserar den svala, raffinerade skönheten hos fin keramik in i ditt fordons exteriö...
See Details
FÅ DE SENASTE OFFERT
-
 Nr. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province, 242200, Kina
-
 [email protected]
-
 +86 18170340295
PRODUKTER
MOBIL WEB
Upphovsrätt Anhui He He New Materials Co., Ltd. Alla rättigheter reserverade.
 TPU PPF-film i grossistledet Tillverkare av TPU PPF för fordon